
Vad är en vulkaniseringsmaskin? Det korta svaret
En vulkaniseringsmaskin är en press som omvandlar ohärdad gummiblandning till en stark, elastisk, värmebeständig färdig del genom att applicera kontrollerad värme, tryck och tid. Maskinen utlöser tvärbindningsreaktionen inuti gummit, normalt genom svavel- eller peroxidhärdningssystem, och den reaktionen är det som skiljer ett formbart ark av förening från en riktig gummiprodukt. Om du planerar att tillverka skosulor, O-ringar, tätningar, slangar eller antivibrationsfästen är vulkaniseringsmaskinen hjärtat i din produktionslinje.
Tänk på det så här: före vulkanisering beter sig gummi som mjuk plasticine; efter vulkanisering blir det det elastiska materialet som absorberar vibrationer, tätar vätskor och överlever värme och väder. Under processen hålls de flesta svavelhärdade föreningar vid 140-170°C , peroxidsystem vid 160-200°C , och specialföreningar som FKM och silikon på 170-250°C . En maskin som inte kan underhålla dessa fönster kommer att producera mjuka, klibbiga eller spröda delar oavsett hur bra blandningen är.
Summan av kardemumman är enkel: din vulkaniseringsmaskin bestämmer slutliga dimensioner, hårdhet, kompressionssättning och långvarig hållbarhet av varje del du skickar. Blandning, fräsning och förformning existerar allt för att mata detta sista steg, så gör maskinen rätt innan du bygger resten av processen runt den.
- Temperatur: 140-250 °C beroende på blandningen och dess härdningssystem.
- Tryck: vanligtvis 15-40 MPa på den projicerade delytan under härdning.
- Tid: från några minuter för tunna packningar till 40-60 minuter för tjocka block.
Hur vulkanisering fungerar: värme, tryck och tid
Kemin blir lättare att förstå när du jämför gummi med en skål med trassliga nudlar. I svavelhärdade föreningar bryter värme upp svavelringar och skapar broar mellan polymerkedjorna av NR, SBR, EPDM eller NBR. Peroxidsystem bygger direkta kol-till-kol-länkar istället. Resultatet är ett tredimensionellt nätverk som ger gummi dess rebound, kemiska motståndskraft och förmåga att hålla sin form under konstant belastning. Härdacceleratorer och aktivatorer som zinkoxid och stearinsyra styr hur snabbt nätverket bildas, varför det sammansatta receptet spelar lika stor roll som maskininställningarna.
Tre variabler styr framgång: temperatur, tryck och tid. Temperaturen driver den kemiska reaktionen; tryck trycker ut luft och tvingar blandningen in i varje hålighet; tiden avgör hur fullständigt reaktionen avslutas. Underhärdat gummi saknar styrka och studsar dåligt; överhärdat gummi blir hårt och benäget att spricka.
Praktisk botetid följer en gammal butiksgolvregel på ca 3-5 minuter per millimeter av fast gummitjocklek vid typiska formningstemperaturer. Ett 12 mm stötfästeblock kan därför behöva 40-60 minuter, medan en 2 mm packning härdar på under 10 minuter. Tjockare delar kräver också långsammare uppvärmning för att undvika brända ytor och ohärdade centra.
| Uppvärmningsmetod | Praktiskt temperaturområde | Typisk enhetlighet | Bäst lämpad för |
|---|---|---|---|
| Ånga | 120-180°C | /-5 °C | Tjocka sektioner, autoklaver |
| Het olja | Upp till 250 °C | /-2 °C | Plattor behöver tät enhetlighet |
| Elektrisk patron | Upp till 300 °C | /-3 °C med PID-kontroll | Små plattor, injektionsmaskiner |
Huvudtyper av vulkaniseringsmaskiner
Alla gummiprodukter kan inte härdas på samma sätt. Din detaljgeometri, årsvolym och formstil pekar dig på en av fyra maskintyper.
Hydraulisk härdningspress (formpressning)
Gummiindustrins arbetshäst. Ett ohärdat ämne eller remsa laddas i en öppen form, plattan stänger under hydrauliskt tryck och värme passerar genom formen in i blandningen. Multi-daylight pressar staplar flera formnivåer för att höja produktionen, och eftersom formar är relativt enkla förblir denna typ förstahandsvalet för kuddar, packningar, skosulor och allmänna tätningar. De två kritiska inköpssiffrorna är valsens storlek och tonnage.
Vakuumvulkaniseringspress
Instängd luft orsakar blåsor och ofyllda hörn, särskilt i formar med tunna revben, djupa hålrum eller metallinsatser. En vakuumvulkaniseringspress evakuerar kammaren innan formen stängs helt, vilket eliminerar de flesta luftrelaterade defekter. Ett operatörsvänligt alternativ i denna kategori är en vakuum varmpressmaskin med en komplett kapsling, programmerbar evakuering och PID-temperaturkontroll på varje platta.
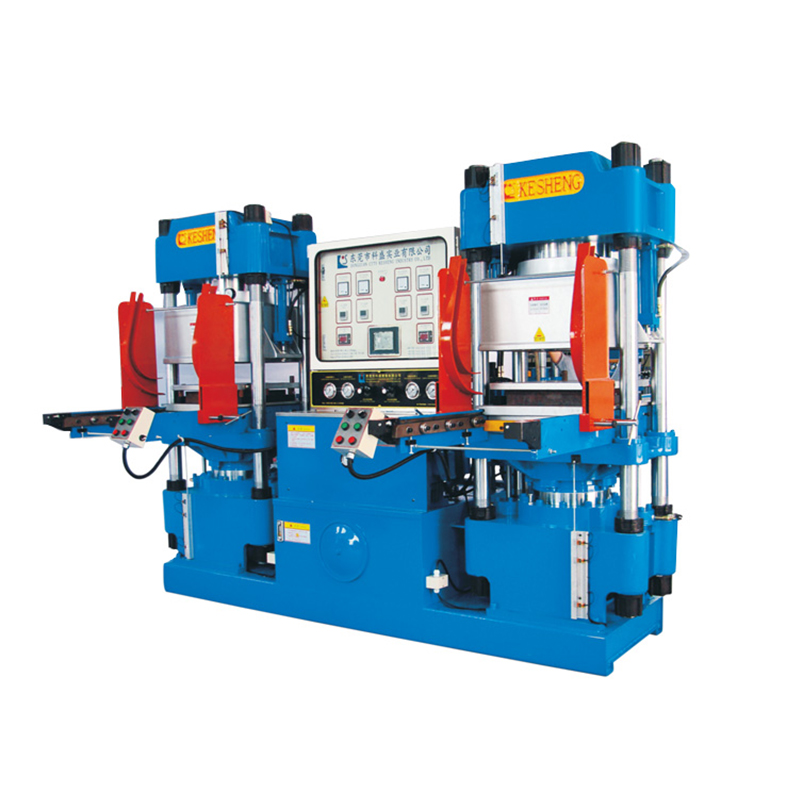 Anpassad vakuum varmpressmaskin Tillverkare, leverantörer Denna maskin är en vulkaniseringsmaskin för olika gummi- och plastprodukter. Den har funktionerna för timing av formlåsning, automatisk för... Visa produkt →
Gummiformsprutningsmaskin
En injektionsmaskin mjukgör blandningen i en skruv- eller kolvenhet och sprutar in den direkt i en sluten form under tryck. Du behöver inte längre förväga ämnen eller öppna formen för att ladda dem, vilket förkortar cyklerna och minskar blixten. Vertikala maskiner lyser med bundna metalldelar som oljetätningar och luftfjädrar; horisontella maskiner passar större lister och högre effekt. Tätningstillverkare som byter från kompression till injektion ser ofta arbetskostnaden sjunka märkbart på samma artikelnummer. Av den anledningen har vår vertikal eller horisontell gummiinsprutningsmaskin är byggd med snabb materialbyte och repeterbar skottkontroll i åtanke.
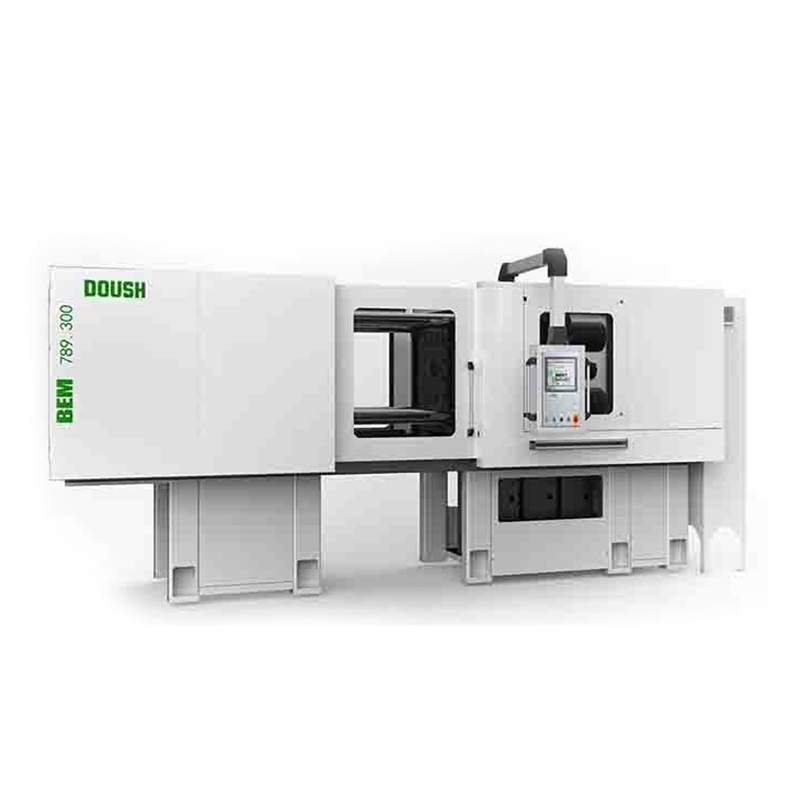 Anpassad vertikal/horisontell gummiinsprutningsmaskin Tillverkare, leverantörer Det är en teknik för tillverkning av gummiformade produkter. Det används främst vid tillverkning av gummiformade produkter, såsom e... Visa produkt →
Autoklaver och kontinuerliga härdningslinjer
Långa profiler, slangar och kablar får inte plats mellan plana plattor. Dessa produkter härdar inuti autoklaver fyllda med högtrycksånga, eller på kontinuerliga linjer som kombinerar extrudering med mikrovågsugn, varmluft eller saltbadsuppvärmning. I dessa system bestäms produktionshastigheten av uppvärmningszonens längd och noggrannheten i dess temperaturkontroll snarare än av presstonnage.
| Maskintyp | Typiska produkter | Cykelegenskaper | Huvudfördel |
|---|---|---|---|
| Kompressionstryck | Packningar, kuddar, skosulor | Minuter per cykel, batchorienterad | Låg formkostnad, flexibilitet |
| Vakuumpress | Precisionstätningar, bundna skär | Något längre på grund av evakuering | Färre luftdefekter, jämn densitet |
| Insprutningsmaskin | O-ringar, kontakter, högvolymdelar | Snabb skott och bota cykel | Repeterbarhet, mindre blixt, låg arbetskraft |
| Autoklav eller kontinuerlig linje | Slangar, kablar, profiler | Kontinuerlig eller batch efter belastning | Långa längder härdade jämnt |
Hur man väljer rätt vulkaniseringsmaskin
Att välja press utgår från den färdiga delen, inte från en produktkatalog. Svara på fem frågor innan du begär en offert.
- Vilken är den projicerade ytan för din största del? Presstonnage är lika med projicerad yta multiplicerad med formtryck. En 400 mm x 400 mm del täcker 0,16 m²; vid 25 MPa behöver den 4,0 MN, ca 408 ton. Att lägga till en marginal på 10-15 procent leder till en press på 450-500 ton.
- Vilken är den maximala härdningstemperaturen din förening behöver? Om databladet ber om mer än 200 °C, undvik lågtrycksånguppvärmning och välj istället elpatron eller hetoljeuppvärmning.
- Hur många hålrum kommer formen att bära? Formar med flera kaviteter exponerar omedelbart eventuell ojämn temperatur på plattan, så begär en enhetlig temperaturavläsning vid arbetstemperatur, inte bara vid tomgång.
- Innehåller dina delar insatser eller behöver vakuum? Bondade tätningar, oljetätningar och luftfjäderdelar drar nästan alltid nytta av vakuum- eller injektionsmaskiner.
- Vad är din produktionsvolym per skift? Formpressning håller verktygskostnaderna låga; formsprutning ger cykeltid och arbetsbesparingar när volymerna växer.
Stanna inte vid offertpriset. Budgetera för en testkörning med din egen blandning och bekräfta hur leverantören mäter plattans temperatur och parallellitet före leverans. Vi har ägnat mer än 15 år åt att bygga blandare, kvarnar, förformare och härdningspressar, och varje enhet vi levererar testas för temperaturjämnhet och tryckstabilitet före packning. Om du är osäker på vilken kategori som passar dina produkter, gå igenom vår komplett maskinkatalog och diskutera dina formar med vår tekniska personal innan du beställer.
| Parameter | Varför det spelar roll | Vad ska verifieras |
|---|---|---|
| Plattstorlek | Definierar maximala formdimensioner | Jämför mot din största form plus utrymme |
| Bedömt Tonnage | Bestämmer blixttjocklek och deldensitet | Beräkna från projicerad yta; begära en testrapport |
| Temperaturområde | Måste täcka din förenings härdningsfönster | Bekräfta övre gräns med uppvärmningsmarginal |
| Temperaturuniformitet | Påverkar cykelns konsistens och avvisningsfrekvens | Be om en 9-punktsmätning vid arbetstemperatur |
| Dagsljus och Stroke | Bestämmer formhöjd och urtagningsutrymme | Mät mot din tjockaste form |
| Styrsystem | Lagrar kurrecept och värnar om kvaliteten | Leta efter HMI med timers, larm och dataloggning |
| Säkerhetsmaskinvara | Förhindrar skador vid lastning och urtagning | Kontrollera tvåhandsreglage, skydd och ljusridåer |
Där vulkaniseringsmaskiner används: industriexempel
Vulkaniseringsmaskiner förekommer i alla gummivaruindustrier. Den röda tråden är behovet av elasticitet, tätningsprestanda och motståndskraft mot värme eller väder under verkliga driftsförhållanden.
- Gummiskosulor och sportskor: skofabriker härdar gummiyttersulor mot EVA-mellansulor, och multistationsmaskiner håller linjen igång. Många använder vår helautomatisk pressgjutmaskin för gummisula
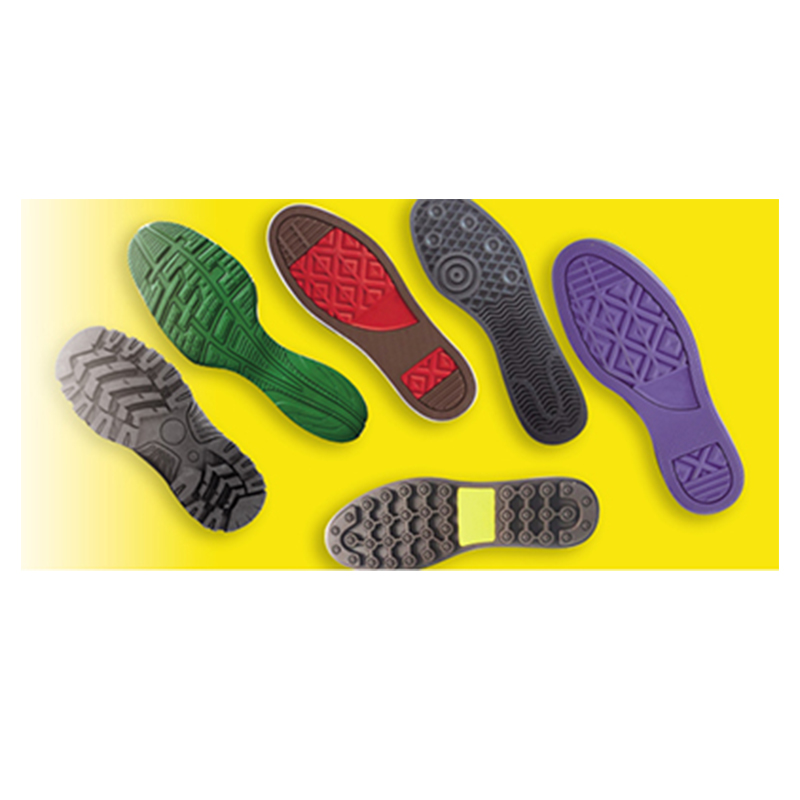 Anpassad Helautomatisk gummisulor pressgjutmaskin Tillverkare, Suppli Helautomatisk gummisula varmpressformningsmaskin Produktbeskrivning1. Den automatiska glidformen och formsvarvningsstrukturen kan röda... Visa produkt → att härda flera sulor per cykel med jämn tryckfördelning.
- O-ringar och packningar: dessa små delar är beroende av noggrann temperaturkontroll och exakt formstängning; vakuumpressar och injektionsmaskiner dominerar denna kategori.
- Oljetätningar och luftfjädrar: metallinsatser laddas, gummi sprutas in eller pressgjutas runt dem, och bindningen bildas under samma härdningscykel.
- Slangar, profiler och kabelisolering: kontinuerliga linjer eller autoklaver ersätter platta pressar.
- Antivibrationsfästen och rullar: tjocka sektioner kräver långa cykler och noggranna temperaturgradienter.
- Sportartiklar som tennisbollar: kulkärnan genomgår värmehärdning innan filtlindningsstadiet, och det finns kompletta linjer för att hantera den processen.
Efter härdning bär de flesta gjutna delar fortfarande blixt vid avskiljningslinjen. Att trimma för hand eller tumla i en kryogen avflashningskammare rengör delen utan att skada dess tätningsyta. Planera detta efterbehandlingssteg tillsammans med pressvalet, eftersom flashvolymen beror på formdesign och pressprecision.
Säkerhet och underhåll: Vad varje produktionschef bör veta
En vulkaniseringsmaskin kombinerar hög värme, tung hydraulisk kraft och stora rörliga plattor. När den respekteras ger den år av problemfri service; när det ignoreras kan det skada operatörer och förstöra produktionen i ett skift.
Säkerhetsdetaljer för varje presslinje
- Installera tvåhandsmanöverknappar eller ljusridåer så att pressen inte kan stängas medan en operatör sträcker sig in i formen.
- Använd lockout/tagout-procedurer innan någon rengör plattor eller byter form.
- Byt ut hydraulslangarna vid första tecken på slitage. En fin oljestråle som läcker under tryck kan penetrera huden och kräver omedelbar läkarvård.
- Använd godkända värmebeständiga handskar och ansiktsskydd när du laddar ämnen och tar bort härdade delar.
- Håll formområdet fritt från verktyg och sammansatta rester och inaktivera aldrig en säkerhetsbrytare för att spara några sekunder.
En praktisk underhållsrytm
- Kontrollera plattans parallellitet varje månad med en mätklocka och håll den inom 0,05 mm per meter ; skeva plattor skapar ojämn deltjocklek.
- Mät plattans temperatur över nio punkter var tredje månad; förvänta sig avvikelse inom /-3 °C vid den inställda temperaturen.
- Byt ut hydraulolja och filter enligt schemat, vanligtvis varje 2 000 drifttimmar , och inspektera för vatten eller smuts i behållaren.
- Kalibrera temperatursensorer var sjätte månad; en driftsensor slösar mer material än de flesta mekaniska haverier.
- Inspektera värmepatroner, oljerör och ångtätningar under checklistan för växlingsstart.
- Testa tvåhandskontroller, ljusridåer och nödstopp varje vecka och håll ett skriftligt register.
Följ denna rytm och en välbyggd press bör köra för 15-20 år . Enligt vår erfarenhet kan förtida misslyckanden spåras tillbaka till att köpa på enbart pris, hoppa över kontrollen av temperaturens enhetlighet eller låta hydrauloljan försämras. Berätta för din leverantör om din blandning, mögel och växlingsmönster, så får du en maskin som fortfarande uppfyller ditt kvalitetsmål fem år efter installationen.
Vanliga frågor om vulkaniseringsmaskiner
Vad är skillnaden mellan en vulkaniseringspress och en gummiformsprutningsmaskin?
En vulkaniseringspress, alltså den klassiska kompressionspressen, härdar ett förplacerat ämne inuti en öppen form. En injektionsmaskin mjukgör blandningen och injicerar den i en sluten form först och härdar den sedan. Injektion ger kortare cykler, mindre flash och bättre hålighetsfyllning, men dess formar kostar mer och installationen är mer komplex.
Vilken temperatur och vilket tryck ska en vulkaniseringsmaskin nå?
De flesta gummiblandningar härdar mellan 140 och 200 °C; FKM och silikonkvaliteter kan behöva upp till 250 °C. Typiskt formtryck på den projicerade delytan är 15-40 MPa , med tjockare eller mer komplexa delar som kräver högre tonnage.
Hur länge behöver gummi vulkaniseras i en press?
Tumregeln är 3-5 minuter per millimeter av fast tjocklek, justerad för blandningens härdningskurva. En tunn packning kan härda på 4-8 minuter, medan ett tjockt fäste kan köra 40-60 minuter. Bekräfta alltid med ett härdningsreometertest för din specifika förening.
Varför ska jag använda en vakuumvulkaniseringspress?
Vakuum tar bort luft från formhålan innan den stängs helt. Det betyder färre blåsor, bättre hörnfyllning och mer konsekvent densitet, vilket är viktigt för packningar, bundna insatser och delar med komplex geometri.
Kan en maskin vulkanisera olika gummiblandningar?
Ja, så länge som maskinens maxtemperatur täcker varje blandnings härdningsfönster. Separera svavelhärdade och peroxidhärdade material genom att rengöra formen mellan satserna och byt från en press till en annan istället för att köra inkompatibla material samma dag utan en grundlig rengöring.
Vad förkortar livslängden på en vulkaniseringsmaskin?
De vanliga bovarna arbetar över det nominella tonnaget, kör ojämna temperaturer utan korrigering, ignorerar hydrauloljans hälsa och hoppar över parallellitetskontroller. En schemalagd underhållsrutin baserad på drifttider, inte kalendermånader, är den billigaste försäkringen du kan köpa.

