
Gummiblandningsmaskin: Utrustningen som bestämmer batchkvaliteten innan du når formen
Om du tillverkar gummitätningar, O-ringar, skosulor, slangar eller sammansättningar för extrudering, misslyckas en färdig del sällan på grund av pressen eller formen. Det misslyckas eftersom gummiblandningsmaskinen levererade en inkonsekvent blandning. Fallande draghållfasthet, drivande kompressionssättning, ytflödesmärken och dold porositet spårar alla tillbaka till blandningsrummet.
En gummiblandningsmaskin utför tre uppgifter i en cykel. Den innehåller fyllmedel, aktivatorer och mjukgörare i polymeren; det sprider dem enhetligt; och det mjukgör massan till ett bearbetbart material. Maskinen styr skjuvkraft, temperatur och blandningstid, som tillsammans bestämmer dispersionskvalitet, anvulkningssäkerhet och sats-till-batch-konsistens.
Det praktiska produktionsriktmärket för en välblandad blandning är en Mooney-viskositetsspridning på ±5 enheter mellan satser och en spridningsgrad på 4 eller högre på den vanliga 10-gradiga skalan. Om din mixer inte kan hålla dessa siffror kommer ingen nedströmspress, extruder eller härdningssystem att kompensera för det.
Knådare eller öppen kvarn: Vilken gummiblandningsmaskin hör till i varje processsteg?
Det första köpbeslutet handlar om maskintyp. De flesta gummiproduktfabriker behöver både en tryckknådare och en tvåvalsblandare, eftersom de hanterar olika steg i samma process snarare än att konkurrera om samma jobb.
Tryckknådare: Den primära blandningsmaskinen
Den trycksatta knådaren är arbetshästen för produktion av masterbatch. Gummi och ingredienser laddas i en sluten kammare och ett par rotorer knådar materialet under pneumatiskt tryck. Den inneslutna designen kontrollerar damm, stabiliserar temperaturen och skapar den höga skjuvning som krävs för att bryta ner polymerkedjor och sprida kolsvart eller vita fyllmedel. Tvåvingade rotorer är det vanliga valet för allmänna gummivaror; fyrvingade rotorer ändrar skjuvprofilen och förkortar cykeltiden för många föreningar.
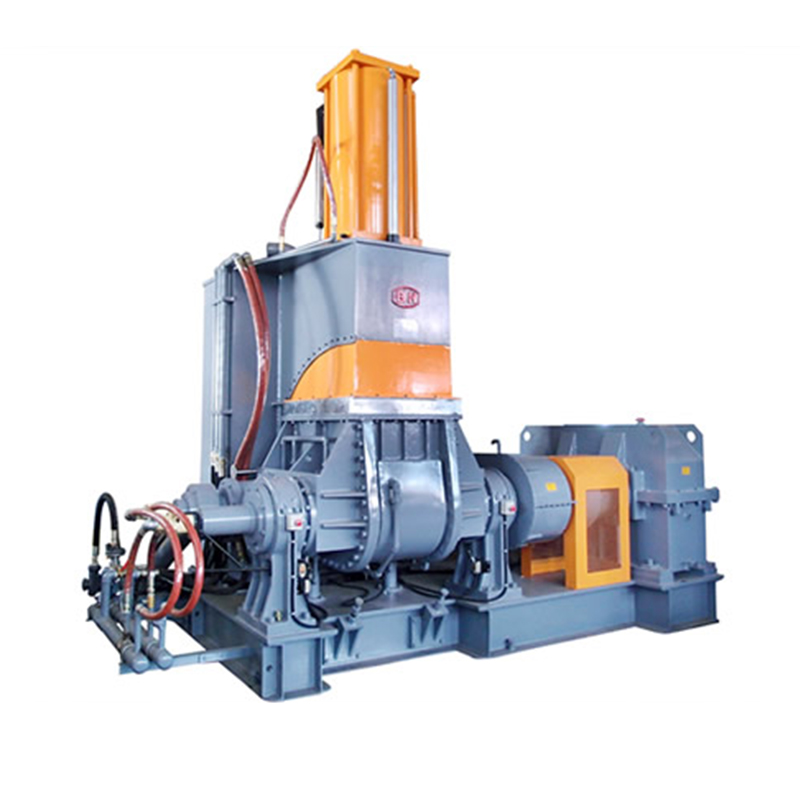 Tryckknådare för masterbatch-gummiblandning Denna slutna maskin ger den höga skjuvkraft som behövs för att sprida fyllmedel och bryta ner polymerkedjor. Det stabiliserar temperaturen och kontrollerar damm, vilket gör det nödvändigt för att producera konsekvent masterbatch före tvåvalsverket. Visa produkt →
Tvåvalsblandare: Finishing och botande tillägg
Blandningsverket med två valsar hanterar det andra steget. Blandningen pressas mellan två motroterande rullar och skärs, viks och blandas upprepade gånger vid en lägre temperatur. Det är här svavel och acceleratorer tillsätts, eftersom dessa ingredienser måste hålla sig under deras anvulkningströskel tills blandningen når formen eller extrudern. Bruket producerar också ett enhetligt ark som matar nedströmsutrustning såsom en extruder eller en kallmatningsförformare.
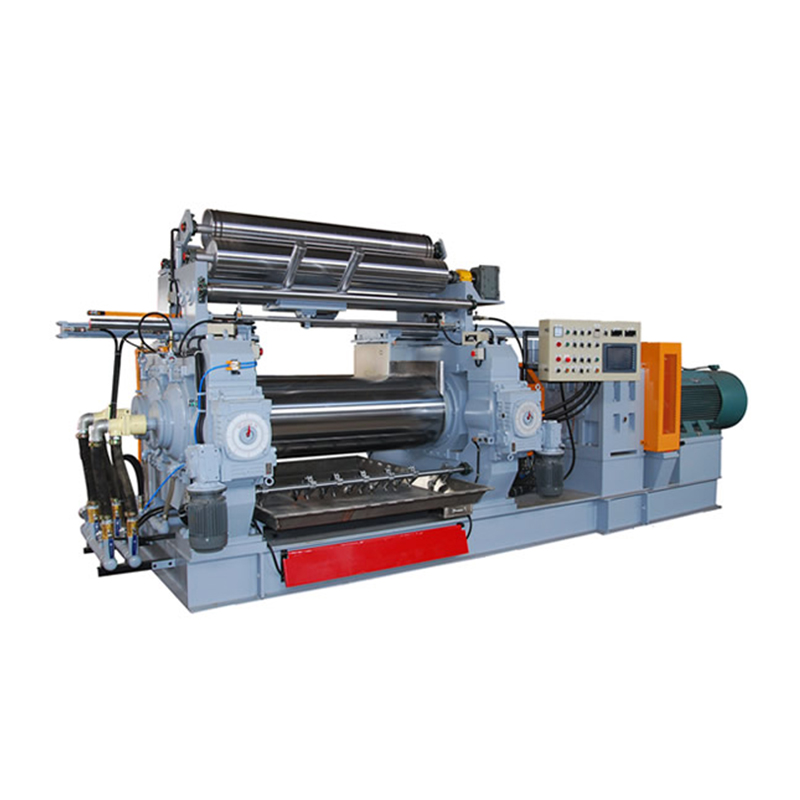 Tvåvalsblandare för slutlig sammansatt plåt Efter masterbatch tillsätts svavel och acceleratorer till denna kvarn under kontrollerade förhållanden för att förhindra anvulkning. Den producerar en enhetlig plåt för efterföljande extruderare och dess specifikationer påverkar direkt slutkvaliteten. Visa produkt →
| Funktion | Trycksatt knådare | Tvåvalsblandare |
|---|---|---|
| Blandningskammare | Insluten och trycksatt | Öppna rullar, stämningsfulla |
| Huvudsaklig processroll | Masterbatch-blandning | Läkande tillägg och arkning |
| Damm- och rökkontroll | Bra | Måttlig |
| Utdataformulär | Dumpa batch | Ark eller remsa |
| Typisk storlek | 10–110 L kammare | Rullediameter 16–26 tum |
| Nyprisk | Låg | Hög; kräver broms och skydd |
Sex specifikationer som avgör om en gummiblandningsmaskin kommer att fungera för dig
Två maskiner kan se identiska ut i en broschyr och ändå prestera olika på ditt fabriksgolv. Jämför dessa sex specifikationer i detalj innan du signerar beställningen.
| Specifikation | Vad det påverkar | Praktisk räckvidd |
|---|---|---|
| Kammarvolym | Batchstorlek och genomströmning | 10–55 L för de flesta fabriker |
| Fyllningsfaktor | Dispersion, temperaturökning, cykeltid | 0,70–0,85 |
| Rotorhastighet | Skjuvhastighet och blandningseffektivitet | 30–60 rpm |
| Motorkraft | Vridmoment för höga fyllmedel eller styva föreningar | 40–90 kW per 55 L kammare |
| Ramtryck | Fyllmedelsinkorporering och packning | 0,4–0,8 MPa |
| Kylsystem | Scorch säkerhet och cykeltid | Vattenkyld jacka plus kärnkylning |
Diskutera din faktiska förening med leverantören. Om du bearbetar högviskösa föreningar som NBR över 60 Shore A, eller använder tung kolsvartbelastning, välj en motor i den övre änden av effektområdet och verifiera att kylkanalerna är dimensionerade för kontinuerligt skiftarbete.
Varför två fabriker med samma gummiblandare får olika resultat
Två anläggningar kan köra samma modell av blandningsmaskin och ändå producera olika blandningskvalitet. Skillnaden kommer från processdisciplin: fyllningsfaktor, utloppstemperatur, blandningssekvens och vägningsnoggrannhet. Dessa fyra faktorer står för de flesta blandningsfel som ses vid normal produktion.
| Problem | Typisk orsak | Praktisk fix |
|---|---|---|
| Brännhet (förhärdning) | Urladdningstemperatur för hög eller cykel för lång | Minska rotorhastigheten; lägre kylvattentemperatur; förkorta cykeln |
| Dålig spridning | Låg fill factor, low ram pressure, short mixing time | Öka batchvikten; höj kolvtrycket; förlänga blandningstiden |
| Håller sig till rotorer | Hög temperatur, låg fyllfaktor, vissa polymerkvaliteter | Sänk satstemperaturen; justera fyllningsfaktorn till 0,75–0,80; tillsätt släppmedel |
| Batch-till-batch variation | Manuellt vägningsfel, temperaturdrift | Använd automatisk småkemisk batchning; kalibrera temperatursensorer |
Vägningsnoggrannheten är grunden. Ett fel på 1 till 2 gram i en härdare kan ändra vulkaniseringshastigheten tillräckligt för att förvandla en hel sats till skrot. Fabriker som fortfarande förlitar sig på manuell vågvägning kan eliminera denna risk med en automatiserad vägnings- och matningslinje; den mixer uppströms utrustning artikeln på denna webbplats förklarar den typiska layouten.
Matcha gummiblandningsmaskinen till din produktlinje, inte bara till broschyren
Rätt blandningspaket beror på vilka produkter du gör. Här är hur blandningsutrustning vanligtvis väljs för fyra vanliga gummiproduktkategorier.
EVA och gummisulor
Skosulfabriker kör en knådare för att förbereda masterbatch vid en noggrant kontrollerad temperatur, och använd sedan en öppen kvarn för att arka av material för formning. EVA-föreningar kräver ett smalt temperaturfönster eftersom tvärbindnings- och skumningsreaktioner är känsliga för termisk historia. Temperaturkontroll är viktigare än rotorhastigheten för denna applikation.
O-ringar och tätningar
O-ring- och tätningsproduktion kräver fin dispersion av fyllmedel eftersom odispergerade agglomerat blir läckagevägar i den formade produkten. Använd en knådare med en fyllningsfaktor nära 0,80, håll kolvtrycket i den högre änden och mata sedan satsen till en precisionsförformare med kall matning som bibehåller dimensionsnoggrannheten i varje ämne.
Slangar och extruderade profiler
För extruderade produkter är kontamineringskontroll prioritet. A varmmatningsgummisil placerad nedströms knådaren tar bort föroreningar och förbättrar materialrenheten innan blandningen kommer in i extruderskruven.
Högvolymproduktion
Anläggningar som producerar 10 000 eller fler delar per skift bör para ihop knådaren med en batch-off kylenhet och ett automatiskt matningssystem. Detta förhindrar blandaren från att vänta på manuell hantering och håller ett kontinuerligt flöde av kyld, staplad massa redo för nästa steg.
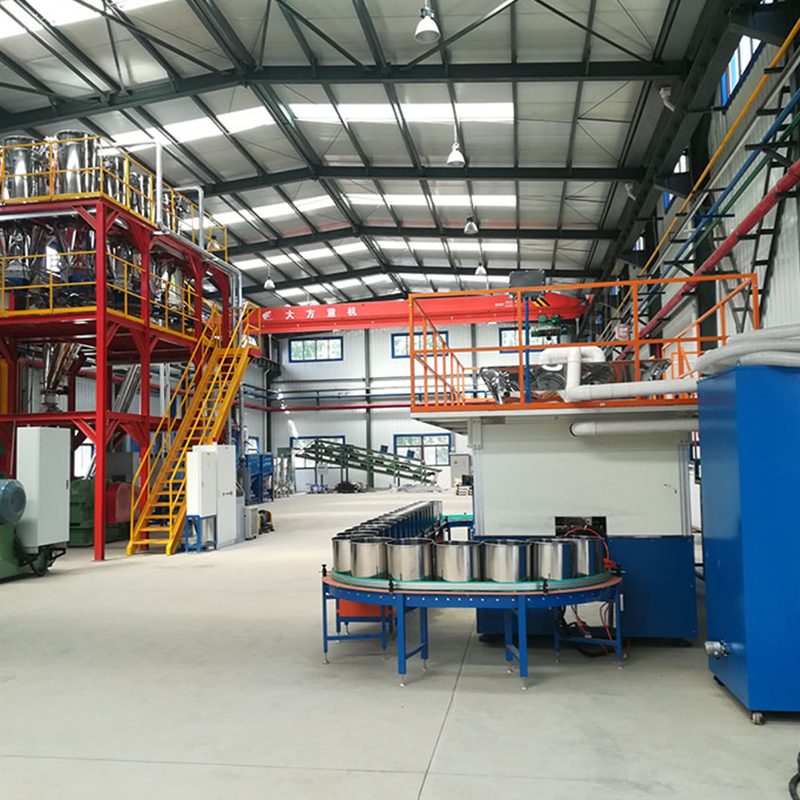 Uppströmsutrustning för doserings- och matningsblandare Detta system automatiserar lagring, vägning och matning av råvaror direkt till den interna blandaren. Det säkerställer kontinuerlig, dammkontrollerad drift för produktion av stora volymer och minskar manuell hantering. Visa produkt →
Underhåll och säkerhet: Vad slits på en gummiblandningsmaskin
Gummiblandningsutrustning fungerar med slipande kimrök, fin zinkoxid och högt vridmoment varje skift. Slitage är inte en fråga om om utan när. Ett planerat underhållsschema håller kvaliteten stabil och förlänger maskinens livslängd.
- Rotorer och kammarvägg: spelet mellan rotorspetsen och kammarväggen ökar med slitage. Kontrollera det med en känselmått var sjätte månad. Överskott av spel ger dålig spridning och längre blandningscykler.
- Damm stoppar: dessa tätningar förhindrar att pulver läcker ut längs rotoraxlarna. Byt ut dem innan synligt läckage uppstår, eftersom läckta ingredienser ändrar sammansättningsförhållandet.
- Smörjning: använd den oljekvalitet som specificerats av maskintillverkaren för växellåda och lager. Att ersätta en annan kvalitet kan spara pengar på papper men kommer att kosta mer i slitage.
- Kylsystem: kalkavlagringar minskar värmeöverföringen. Om utloppstemperaturen stiger över veckor, kontrollera kylkanalerna för skalning innan du skyller på processinställningarna.
- Säkerhetsanordningar: varje öppen kvarn måste ha en nödstoppsstång och en broms som stoppar valsarna inom angiven tid. Trycksatta knådare bör ha en behållare förregling och en hydraulisk säkerhetsventil som släpper trycket omedelbart.
Vanliga frågor om gummiblandningsmaskiner
Vad är skillnaden mellan en tryckknådare och en öppen blandningskvarn?
Den trycksatta knådaren är en innesluten intern mixer som utför huvudarbetet med att införliva och dispergera fyllmedel i polymeren. Den öppna blandningskvarnen är en exponerad tvåvalsmaskin som används för att tillsätta härdningsmedel vid en lägre temperatur och för att forma blandningen till ett ark. De fungerar som ett par i en typisk blandningslinje.
Hur bestämmer jag batchstorleken på en knådare?
Satsvikten är lika med kammarvolymen multiplicerad med fyllfaktorn och blandningens densitet. För en 55 L knådare med en fyllnadsfaktor på 0,75 och en blandningsdensitet på 1,15 g/cm³ är satsvikten cirka 47 kg. Kontrollera densiteten för din specifika blandning eftersom material med hög fyllnadsmassa väger mer per liter.
Vad är den normala fyllfaktorn för en gummiblandare?
De flesta knådarapplikationer körs på 0,70 till 0,85. Högre värden förbättrar genomströmningen men höjer temperaturen och vridmomentet. EVA och mjuka föreningar kan ligga nära 0,80 till 0,85; styva föreningar med hög hårdhet kan behöva hålla sig närmare 0,70 för att undvika överbelastning av motorn.
Hur förhindrar jag anvulkning under blandning?
Håll utloppstemperaturen under anvulkningstemperaturen för din förening, använd en tvåstegs blandningsprocess för att lägga till härdningsmedel på en kall kvarn, och verifiera att kylvattenkanalerna är rena och att inkommande vattentemperatur håller sig under 30°C.
Kan jag använda en blandningsmaskin för olika gummin som silikon och EVA?
Ja, men du måste ändra rotorhastighet, temperaturprofil och blandningstid för varje material. Silikon kan korskontaminera andra föreningar, så ägna en maskin för silikon eller kör grundliga rensningscykler med en rengöringsmedel mellan materialbytena.
Vilken uppströmsutrustning förbättrar blandningsprocessen?
Automatiska doseringssystem för små kemiska ämnen, kimröksvägningssystem och överliggande matningstransportörer minskar manuella fel och förkortar laddningstiden. Dessa enheter kallas gemensamt för mixeruppströmsutrustning och de är det mest effektiva sättet att stabilisera sats-till-batch-konsistensen i en gummiblandningslinje.

